


Consulta
2026-09-11
La textura de la superficie es fácil de notar cuyo se coloca una sartén bajo la luz o se sostiene en la mano. Una superficie metálica lisa da una impresión visual diferente a una con líneas finas, un patrón suave o un acabado ligeramente variado. por un Cacerola de leche antiadherente de acero inoxidable , estas diferencias también pueden influir en cómo se prepara el tratamiento superficial posterior y en el aspecto de la carrocería terminada.
La textura comienza antes de que se crea la superficie antiadherente final. La lámina de acero inoxidable pasa por varias etapas de procesamiento antes de convertirse en un cuerpo de sartén, y el laminado es una de las etapas que puede influir en el estado de la superficie del metal. El contacto entre la lámina y los rodillos puede dejar un carácter superficial particular, dependiendo del estado del equipo y del material que se esté procesando.
Una superficie consistente no significa necesariamente que cada sartén deba verse completamente lisa. Los diferentes diseños de utensilios de cocina pueden requerir acabados diferentes. Lo importante durante la producción es que el estado de la superficie seleccionada coincida con el aspecto deseado y con los requisitos de procesamiento posteriores.
Varios factores están estrechamente relacionados:
El cuerpo de una sartén puede tener una forma atractiva y al mismo tiempo mostrar diferencias no deseadas en su superficie cuando la condición de la lámina no se controló adecuadamente. Por esa razón, la textura de la superficie necesita atención en una etapa temprana en lugar de tratarse sólo como una cuestión de apariencia final.
La textura también puede afectar la forma en que la luz se refleja en el metal. Las marcas finas pueden parecer más visibles desde ciertos ángulos, mientras que una superficie más uniforme puede crear un efecto visual consistente alrededor del cuerpo. Estas características se vuelven más fáciles de notar en los utensilios de cocina curvos porque la luz cambia de dirección a medida que sigue la pared de la sartén.
Por lo tanto, para los fabricantes el control de superficies está relacionado tanto con la apariencia como con la consistencia de la producción. ONU Fábrica de utensilios de cocina de acero inoxidable... necesita considerar la condición de la lámina antes de que llegue a las etapas de formación y recubrimiento, ya que los procesos posteriores no siempre pueden eliminar las diferencias creadas anteriormente.
El laminado cambia la forma y el estado de la lámina de acero inoxidable mediante el contacto con rodillos giratorios. El material en lámina pasa a través del espacio entre los rodillos mientras se aplica presión, lo que permite que el material se vuelva más delgado, más uniforme o más cercano a la condición requerida para su posterior procesamiento.
La textura de la superficie está influenciada por algo más que la idea general de presionar metal entre dos rodillos. El contacto real entre la superficie del rodillo y el acero inoxidable juega un papel importante. Un rodillo con una superficie de contacto lisa puede producir un resultado diferente al de uno que tiene marcas superficiales finas.
Durante el procesamiento se realizan varias acciones al mismo tiempo. La hoja avanza, los rodillos giran y la presión actúa sobre el material. El movimiento estable ayuda a mantener más consistente el contacto entre el metal y el rodillo. Los cambios en la posición de alimentación o la condición del material pueden crear diferencias visibles en la hoja procesada.
Por lo tanto, el Rolling puede verse a través de dos propósitos conectados:
Conformación de materiales
La lámina se ajusta al espesor y forma requeridos para su posterior producción.
Control de superficie
El contacto con el rodillo influye en el estado y el aspecto de la superficie metálica.
Ninguna función existe por separado durante la producción. Un cambio realizado para soportar la forma del material puede influir en la apariencia de la superficie, mientras que un acabado superficial deseado puede imponer ciertos requisitos al proceso de laminación.
Para la producción de utensilios de cocina, la lámina procesada debe resistir posteriormente la formación de un cuerpo curvo. Por lo tanto, se debe considerar el estado de la superficie junto con el comportamiento del material durante las siguientes etapas.
Un flujo de producción útil se puede describir simplemente como:
Chapa de acero inoxidable → laminado → inspección de superficie → conformado → preparación de superficie → tratamiento antiadherente
Cada etapa se basa en la condición creada por la anterior. Una diferencia en la superficie observada después del recubrimiento puede haber comenzado mucho antes durante la preparación de la lámina o el laminado.
Los rodillos están en contacto directo con la chapa de acero inoxidable, por lo que el estado de su superficie puede influir notablemente en la textura resultante. Un rodillo limpio y mantenido uniformemente proporciona una superficie de contacto más predecible, mientras que el desgaste, las marcas o la contaminación pueden crear diferencias que aparecen en la hoja procesada.
La condición de los rodillos puede cambiar gradualmente durante la producción regular. El contacto continuo con el metal, la limpieza, la manipulación y el almacenamiento pueden influir en la superficie del rodillo. Es posible que los pequeños cambios no siempre sean obvios al observar el equipo en sí, pero pueden resultar más fáciles de ver en la lámina de acero inoxidable.
Algunas comprobaciones prácticas pueden ayudar a identificar posibles causas de diferencias de textura:
El mantenimiento no se refiere simplemente a mantener limpio el equipo. También ayuda a mantener una relación estable entre el rodillo y el material.
por un Fábrica de utensilios de cocina de acero inoxidable , identificar tempranamente la fuente de un problema de superficie puede reducir ajustes innecesarios posteriores en la producción. Cuando una marca aparece repetidamente en una posición similar, compruebe el área del rodillo correspondiente puede proporcionar información útil.
El estado del rodillo también debe coincidir con la textura deseada. Una superficie texturizada deliberadamente requiere un patrón de contacto controlado en lugar de una rugosidad accidental causada por desgaste o daño. Por lo tanto, el personal de producción debe distinguir entre un acabado deseado y un defecto superficial no deseado.
Este control se vuelve especialmente relevante cuando posteriormente se le da forma a la lámina de acero inoxidable para darle forma de pequeños cuerpos de utensilios de cocina. Las superficies curvas pueden hacer que las pequeñas diferencias de textura sean más fáciles de notar porque los reflejos cambian a lo largo de la pared del panel.
La presión determina la firmeza con la que la lámina de acero inoxidable hace contacto con los rodillos. Durante el laminado, la presión debe ser suficiente para que el material pase a través del espacio requerido manteniendo un movimiento estable. Los cambios de presión pueden influir tanto en el espesor del material como en el contacto de la superficie.
Demasiada atención a una parte del proceso puede crear problemas en otras partes. Una configuración seleccionada principalmente para dar forma al material puede no producir la condición de superficie deseada, mientras que un ajuste centrado en la superficie puede afectar la forma en que se comporta la hoja durante la conformación posterior.
La presión funciona junto con varias otras condiciones, que incluyen:
Un proceso estable generalmente produce una relación más consistente entre el rodillo y la hoja. Los cambios repentinos pueden crear áreas que se ven diferentes del material circundante, especialmente cuando la hoja se mueve de manera desigual a través del área de trabajo.
Por lo tanto, la inspección de superficies debe ir más allá del color o la apariencia general. Pasar una mano suavemente por la sábana a veces puede revelar un cambio en la textura que es difícil de ver desde la distancia. La inspección visual con una iluminación adecuada también puede hacer que las líneas, las áreas irregulares o las marcas locales sean más fáciles de identificar.
Para la producción de utensilios de cocina, la presión debe considerarse según el material y la ruta de procesamiento prevista, en lugar de tratarse como un ajuste fijo para cada producto. Una cacerola para leche antiadherente de acero inoxidable puede tener una forma de cuerpo y un requisito de superficie particular, por lo que las condiciones de rodadura deben soportar esas etapas posteriores.
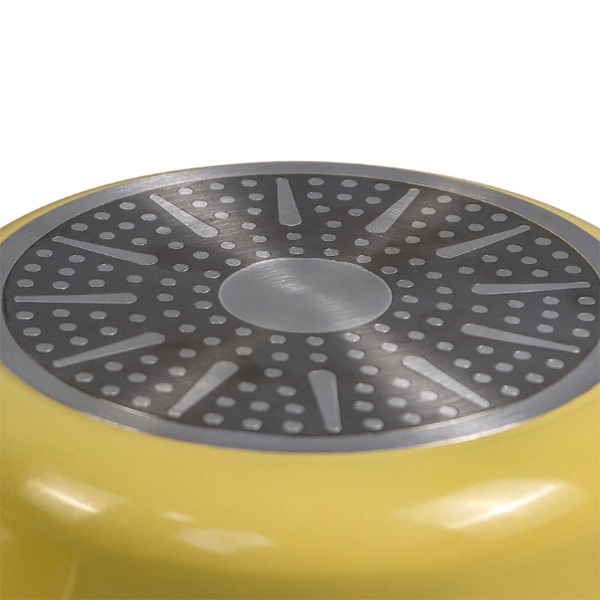
La chapa de acero inoxidable no entra siempre en el mismo estado al proceso de laminación. La limpieza de la superficie, la planitud, la manipulación previa y la consistencia del material pueden influir en la respuesta de la lámina durante el contacto con los rodillos.
Una pequeña irregularidad en la superficie presente antes del laminado puede volverse más notoria después del procesamiento. La suciedad o materiales extraños también pueden interferir con el contacto entre el rodillo y la lámina, dejando marcas o cambiando la apariencia de un área local.
Por lo tanto, la inspección antes del laminado puede centrarse en preguntas sencillas:
Verificar el material entrante ayuda a separar los problemas que se originan en la propia lámina de los que se introducen durante el laminado. Esta distinción resulta útil cuando un tratamiento superficial posterior revela un área irregular.
La preparación también tiene relación con el acabado antiadherente final. Se aplica un recubrimiento a la superficie metálica preparada, por lo que las diferencias en el acero inoxidable subyacente pueden influir en la apariencia de la sartén terminada. El tratamiento de la superficie no siempre puede compensar las irregularidades creadas en una etapa anterior.
Con un recipiente para leche antiadherente de acero inoxidable, la calidad de la superficie se construye progresivamente. El laminado crea una parte de la base, mientras que el moldeo y la posterior preparación de la superficie continúan dando forma al resultado final. Un control cuidadoso en cada etapa hace que sea más fácil mantener una superficie consistente sin depender de una corrección excesiva cerca del final de la producción.
El laminado crea parte de la condición de la superficie con la que funcionará el procesamiento posterior. Una lámina de acero inoxidable puede parecer aceptable antes de darle forma, pero las pequeñas diferencias en la textura pueden volverse más fáciles de notar después de que al material se le da forma de cuerpo de sartén.
Se aplica un tratamiento antiadherente a la superficie metálica preparada, por lo que la preparación de la superficie debe tener en cuenta las condiciones creadas durante el laminado. Las áreas con diferentes marcas, asperezas o apariencia desigual pueden responder de manera diferente durante el procesamiento posterior, lo que hace que la preparación constante sea una parte importante de la producción de utensilios de cocina.
Es necesaria una distinción útil entre textura metálica and apariencia de la superficie terminada . El laminado afecta al propio acero inoxidable, mientras que el tratamiento posterior añade otra capa de características superficiales. Una etapa no reemplaza completamente el efecto de otra.
Por un recipiente para leche antiadherente de acero inoxidable, se pueden comprobar varios puntos antes de su posterior tratamiento:
La preparación de la superficie también debe adaptarse a la forma de los utensilios de cocina. Una lámina plana y un cuerpo de sartén curvo no se comportan exactamente igual durante la manipulación y el tratamiento. La formación puede cambiar la forma en que la luz llega a la superficie, lo que puede hacer que ciertas marcas sean más fáciles de notar.
Una buena coordinación entre el laminado, el conformado y el tratamiento de la superficie puede facilitar el control de la textura. Cuando cada etapa funciona con la condición creada por la etapa anterior, se pueden reducir las correcciones innecesarias cerca del final de la producción.
La inspección rodante no necesita centrarse únicamente en la apariencia final de los utensilios de cocina. Verificar la hoja durante el procesamiento es útil porque la fuente de un cambio de superficie es más fácil de identificar cuando todavía está cerca de la etapa donde apareció.
A Fábrica de utensilios de cocina de acero inoxidable Podemos prestar atención a varias áreas durante la producción de rutina:
Condición del rodillo
Las marcas, la suciedad o el desgaste desigual del rodillo pueden influir en la superficie de la hoja. La observación regular ayuda a separar los problemas relacionados con el equipo de los relacionados con el material.
Alimentación de hojas
El movimiento estable mantiene un contacto más consistente entre la hoja y el rodillo. La alimentación o el movimiento desigual pueden crear diferencias en el material procesado.
aspectos superficiales
La inspección con una iluminación adecuada puede revelar líneas, parches o cambios que pueden no ser obvios en diferentes condiciones de visualización.
Alineación de materiales
Una hoja que no se mueve a través del área de trabajo como se esperaba puede producir un patrón superficial desigual.
Cambios entre lotes
Cuando la apariencia de la superficie cambia de una producción a otra, se pueden revisar tanto la condición del material como la condición del equipo en lugar de ajustar un factor sin verificar los demás.
La inspección rutinaria también crea una conexión útil entre la producción y los controles de calidad posteriores. Cuando aparece un problema en la superficie después del moldeado o del tratamiento antiadherente, los registros de inspección anteriores pueden ayudar a reducir dónde comenzó la diferencia.
La coherencia comienza con el control de las condiciones que influyen en el contacto entre la lámina de acero inoxidable y los rodillos. El estado del equipo, la preparación del material, la alimentación y la manipulación influyen.
Un enfoque de producción simple puede incluir:
La textura también debe juzgarse según el diseño del utensilio de cocina previsto. Una superficie particular puede ser parte de la apariencia planificada, mientras que un rasguño aislado o una línea irregular pueden indicar un problema de procesamiento.
Los cambios materiales también requieren atención. Las láminas de acero inoxidable con diferentes condiciones superficiales pueden responder de manera diferente durante el laminado. Tratar cada hoja exactamente de la misma manera sin verificar su condición inicial puede dificultar el control de la superficie.
El manejo después de rodar también es importante. Una hoja procesada correctamente aún puede dejar marcas durante el almacenamiento, el apilado o el movimiento por el área de producción. Mantener las superficies procesadas protegidas hasta la siguiente etapa ayuda a preservar la condición creada durante el laminado.
por un Cacerola de leche antiadherente de acero inoxidable Una textura superficial consistente es más fácil de mantener cuando el equipo de producción trata el laminado como parte de un proceso continuo en lugar de una operación aislada.
Varios problemas de la superficie pueden volverse visibles después del laminado. Es posible que algunos ya existan en la hoja entrante, mientras que otros pueden desarrollarse mediante el contacto, la alimentación o la manipulación de los rodillos.
La textura desigual es un posible problema. Una hoja puede mostrar diferencias entre áreas separadas, lo que hace que el cuerpo final del molde parezca inconsistente después de su formación.
Las líneas visibles pueden tener varias causas. Las marcas de rodillos, materiales extraños, daños por manipulación o movimiento a través del área de procesamiento pueden crear patrones lineales. Identificar la dirección y ubicación de una marca puede ayudar a determinar qué etapa merece una inspección más detallada.
También pueden ocurrir cambios superficiales locales alrededor de áreas particulares de la hoja. Estas diferencias no deben tratarse inmediatamente como un problema de revestimiento cuando ya estaban presentes antes del tratamiento de la superficie.
Una secuencia de inspección útil es:
Hoja entrante → hoja laminada → cuerpo de bandeja formado → superficie preparada → superficie terminada
Comparar cada etapa ayuda a mostrar cuándo se hace visible un cambio de textura por primera vez. Ese enfoque es más práctico que examinar sólo los utensilios de cocina terminados y tratar de rastrear la causa después.
La textura de la superficie funciona como parte del diseño completo de los utensilios de cocina. La forma de la bandeja, el estado del acero inoxidable, el laminado, el conformado, la preparación de la superficie y el tratamiento antiadherente influyen en la apariencia final.
Por lo tanto, para el desarrollo de productos, los requisitos de superficie deben discutirse antes de comenzar la producción regular. La textura deseada debe ser compatible con la condición de la hoja y el proceso de formación posterior. Es posible que el mismo enfoque de superficie no se comporte de manera idéntica en diferentes formas de recipientes.
La comunicación entre las etapas de producción puede hacer que el proceso sea más fácil de controlar. Los equipos de diseño pueden definir la apariencia de la superficie deseada, mientras que los equipos de fabricación revisan si la ruta de laminado y conformado puede soportarla.
Por un recipiente para leche antiadherente de acero inoxidable, las preguntas prácticas incluyen:
Estas preguntas mantienen el desarrollo de la textura basado en la construcción real de la sartén. El laminado no es simplemente un paso para cambiar el espesor de la lámina; También crea una condición superficial que continúa en etapas posteriores de la producción de utensilios de cocina.
Productos recomendados


NEWDREAM: +86 13646697735
HUANGXUKITCHENWARE: +86 19557954954


Zona industrial de Donggao Fenghuangshan, ciudad de Tongqin, condado de Wuyi, ciudad de Jinhua, provincia de Zhejiang, China
Derechos de autor©Wuyi Huangxu Industry & Trade Co., Ltd. Todos los derechos reservados.

 English
 русский
 日本語
 Español
 Deutsch


